

线束加工中端子压接质量如何判断?4种检测方法详解
发布时间:2026/11/07 08:56:45
判断线束端子压接质量,不能只看端子外观是否整齐,还需要结合压接外观、压接高度、拉脱力和压接截面进行综合评估。
端子压接的核心是让导体与端子形成稳定的机械连接和可靠的电气连接。压接不足可能导致接触不稳定、接触电阻增大;压接过度则可能损伤铜丝,降低导体连接强度。对于需要长期振动、反复弯曲或持续通电的线束,这些问题都可能影响产品使用可靠性。
实际生产中,线束加工厂家通常需要根据端子规格、导线参数及产品技术要求,建立相应的压接检验方法。
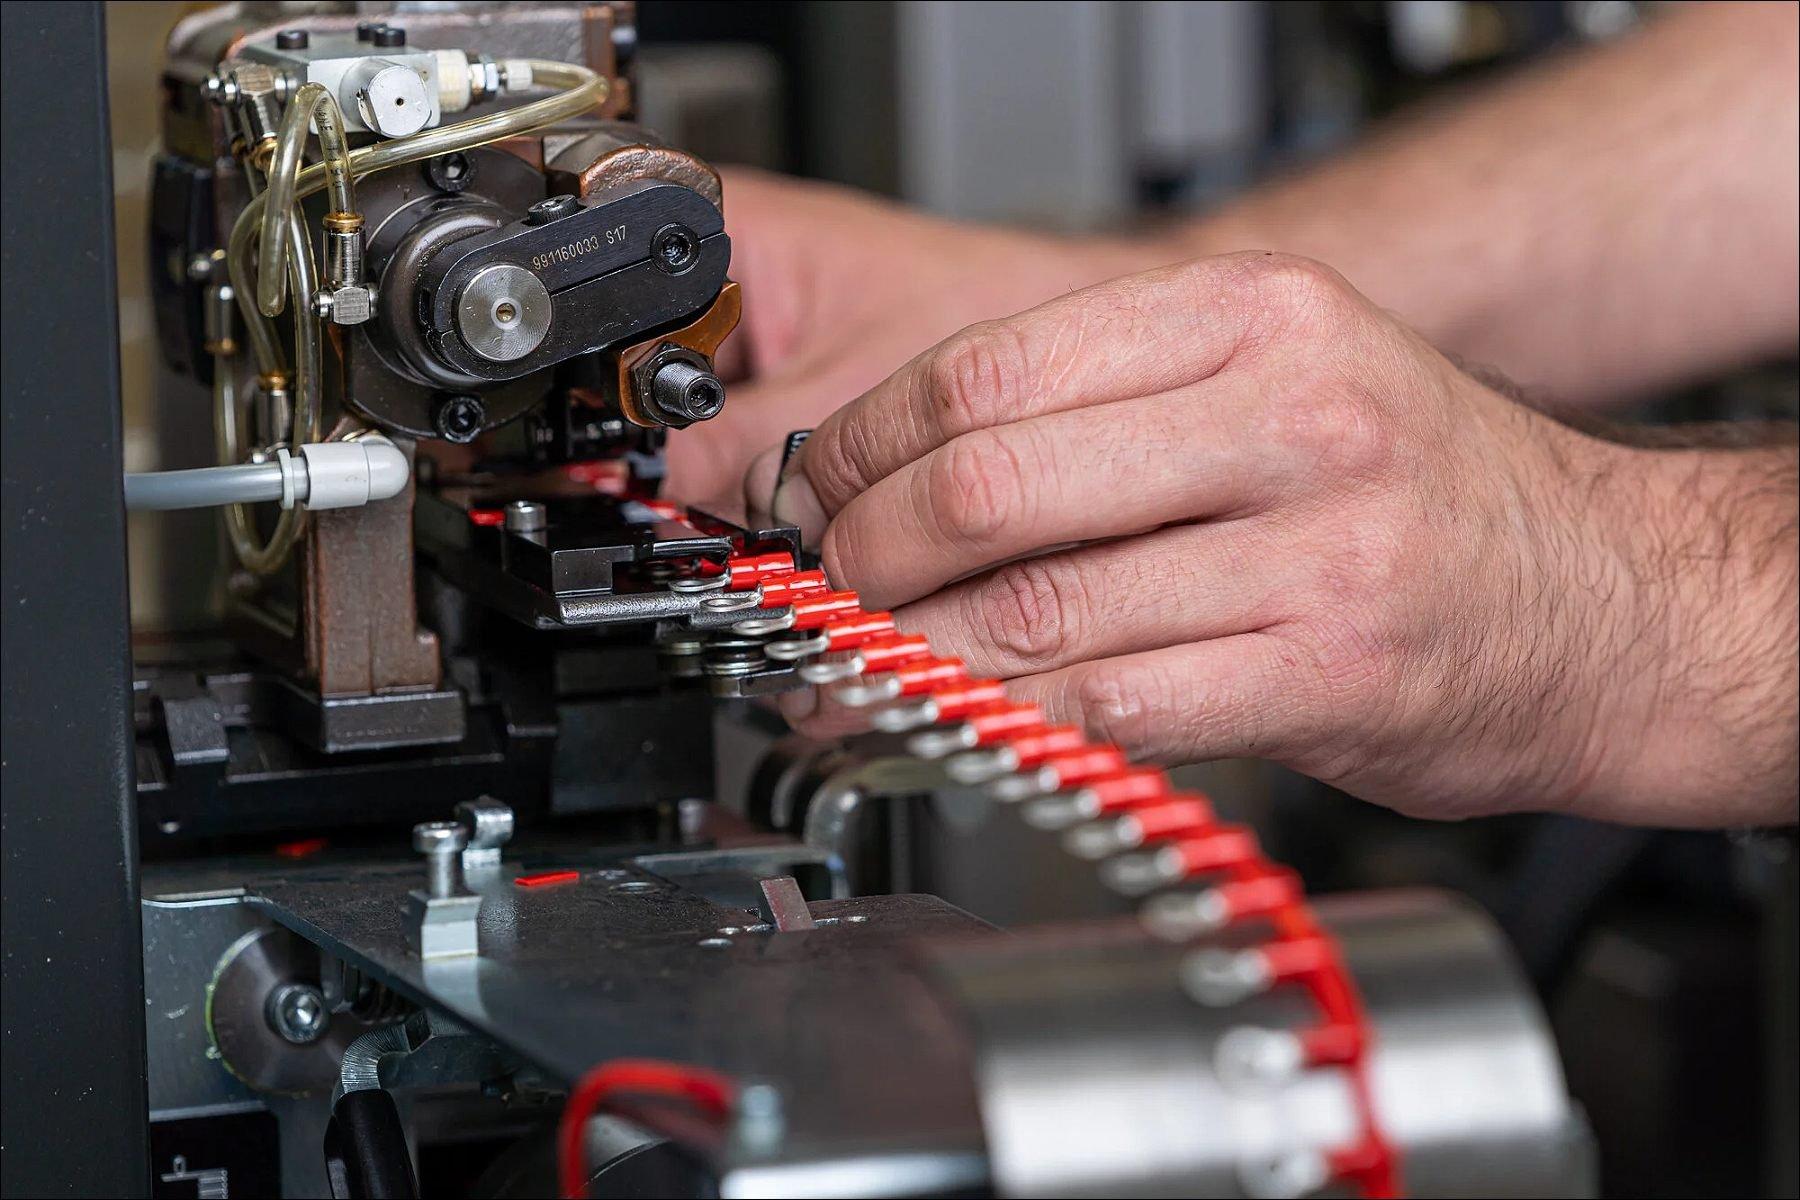
端子压接完成后,外观检查是最基础的质量判断环节。虽然外观合格不能直接证明压接性能合格,但明显的成型缺陷往往意味着压接工艺或定位存在问题。
检查时需要关注几个细节:
导体位置: 铜丝应完整进入导体压接区域,不能出现明显缺丝、散股或导体位置偏移。
绝缘位置: 绝缘层不能进入导体压接区域,剥线长度应符合端子压接要求。
压接成型: 压接翼应正常闭合,不能出现明显裂纹、偏压、翻边或异常变形。
绝缘支撑: 绝缘压接区应根据端子结构提供适当支撑,避免导线受到外力时直接损伤导体压接部位。
对于采用特定结构的端子,还需要检查喇叭口、导体毛刷长度等细节。不同端子的结构设计存在差异,具体外观要求应以端子制造商的技术规范为准。
压接高度是端子压接过程中的重要控制参数,通常需要使用专用测量工具,在规定位置测量导体压接区域的高度。
压接高度过大,可能意味着压缩不足,导体与端子的结合不够紧密;压接高度过小,则可能存在过度压缩风险,严重时会损伤铜丝,影响连接强度。
需要注意,压接高度并不是越小越好,也不存在适用于所有端子和导线的统一合格数值。
不同端子的材料、结构、导线截面积和压接模具都会影响最终尺寸。生产时应根据端子制造商提供的压接规范或经过验证的工艺要求设定控制范围,并在设备调试、首件检验及生产过程中进行确认。
测量时还要注意测量位置和工具精度。如果测量位置不一致,即使使用同一套压接模具,也可能出现不同的测量结果。
拉脱力测试主要用于验证端子压接后的机械连接强度。
测试时,将端子和导线分别固定在拉力测试设备上,按照规定的测试条件施加轴向拉力,记录测试过程中的最大力值以及连接失效情况。
如果测试结果低于产品规定的要求,可能与以下因素有关:
导线截面积与端子适用范围不匹配;
压接高度设置不合理;
剥线过程中损伤铜丝;
导体进入压接区域的长度不足;
压接模具磨损或端子定位异常。
拉脱力测试不能只关注最终数值,还应观察失效方式。例如,导体从端子压接区域滑脱,与铜丝在压接区域外部断裂,所反映的问题并不相同。
此外,拉脱力测试通常属于破坏性检测,实际生产中一般按照检验计划进行抽样,而不是将其作为每个成品端子的无损检测方法。具体测试条件和合格要求,应根据适用标准及产品技术规范确定。
对于质量要求较高或工艺尚未稳定的线束产品,仅凭外观和尺寸可能不足以判断内部压接状态,此时可以通过压接截面分析进一步验证。
通常需要对压接区域进行切割、镶嵌、研磨和观察,检查铜丝与端子之间的压缩状态、排列情况以及压接结构是否均匀。
重点关注:
铜丝是否均匀分布,有无明显断丝;
导体是否得到充分压缩;
压接区域是否存在异常空隙;
端子压接翼是否存在裂纹或异常变形;
压接结构是否存在明显偏心或不对称。
截面分析能够发现部分外观检查难以识别的内部问题,常用于新产品工艺验证、压接模具调试及质量异常分析。
端子压接质量不仅取决于压接设备,还与导线、端子、模具和加工工艺之间的匹配程度有关。
导线与端子不匹配
端子通常有对应的导线截面积和适用范围。如果导线规格超出端子设计范围,即使调整压接参数,也不一定能够获得稳定的压接效果。
剥线过程损伤铜丝
剥线长度不合适、刀具调整不当,可能造成铜丝切伤、缺丝或散股。这些缺陷会直接影响导体压接质量。
压接模具或设备状态异常
模具磨损、端子定位不准确、送料不稳定,都可能造成压接高度偏差、压接位置变化或成型不一致。
工艺参数缺少持续控制
如果只在设备调试时检查一次压接效果,而生产过程中没有进行必要的过程监控,就可能出现前后批次质量不一致的问题。
端子压接不能仅凭加工人员的经验判断,也不能简单套用一个固定的压接高度或拉脱力数值。
在实际项目中,可以根据产品应用、客户要求和适用范围,参考 IPC/WHMA-A-620 等线束组件工艺与验收标准,同时结合端子制造商的压接规范、客户图纸及产品技术文件确定检验要求。
对于不同端子型号、导线规格和压接模具,应分别确认相应的工艺参数。新产品打样阶段尤其需要明确压接高度、拉脱力要求、外观判定标准及必要的截面验证项目,避免样品与批量生产之间出现工艺偏差。
在非标线束加工中,客户提供的连接器、端子、导线及结构要求可能各不相同。即使导线截面积相同,端子结构和压接方式不同,也可能需要重新确认压接模具及工艺参数。
深圳市丰联达科技有限公司成立于2003年,提供线束与连接器研发、生产及定制服务。针对不同应用场景,线束加工需要结合客户图纸、样品、物料规格及实际使用要求进行工艺匹配。
对于有定制需求的客户,建议在项目打样阶段明确端子型号、导线规格、压接要求和检验标准,再根据样品验证结果确认批量加工要求。
1. 端子压接高度越小,连接就越牢固吗?
不是。压接高度过小可能导致铜丝受到过度压缩,反而损伤导体。正确的压接高度应根据端子、导线和模具的适用规范确定。
2. 端子外观合格,就代表压接质量合格吗?
不一定。外观检查只能发现部分明显缺陷,无法完全判断内部压接状态和机械连接强度。必要时还需要结合压接高度、拉脱力和截面分析进行验证。
3. 拉脱力测试需要每个端子都检测吗?
通常不需要。拉脱力测试属于破坏性检测,实际生产中一般按照产品检验计划进行抽样。具体抽样频次和合格要求应根据客户要求、适用标准及产品风险确定。
端子压接质量需要从外观、尺寸、机械强度和内部结构多个方面综合判断。外观检查用于发现明显缺陷,压接高度用于控制工艺尺寸,拉脱力测试用于验证机械连接强度,截面分析则能够进一步检查内部压接状态。
对于定制线束加工而言,只有把端子选型、导线规格、压接模具和检验要求结合起来,才能更好地控制端子连接质量,降低接触不良和连接失效的风险。





 返回
 首页


